Springback pada Proses Tekuk Plat: Kenapa Sudut Anda Bisa Meleset dan Bagaimana Mengatasinya
Sudut tekuk 90 derajat yang keluar 87 derajat? Itu springback, fenomena fisika metal yang selalu terjadi. Begini cara memprediksi dan mengendalikannya supaya komponen Anda tidak gagal pasang.
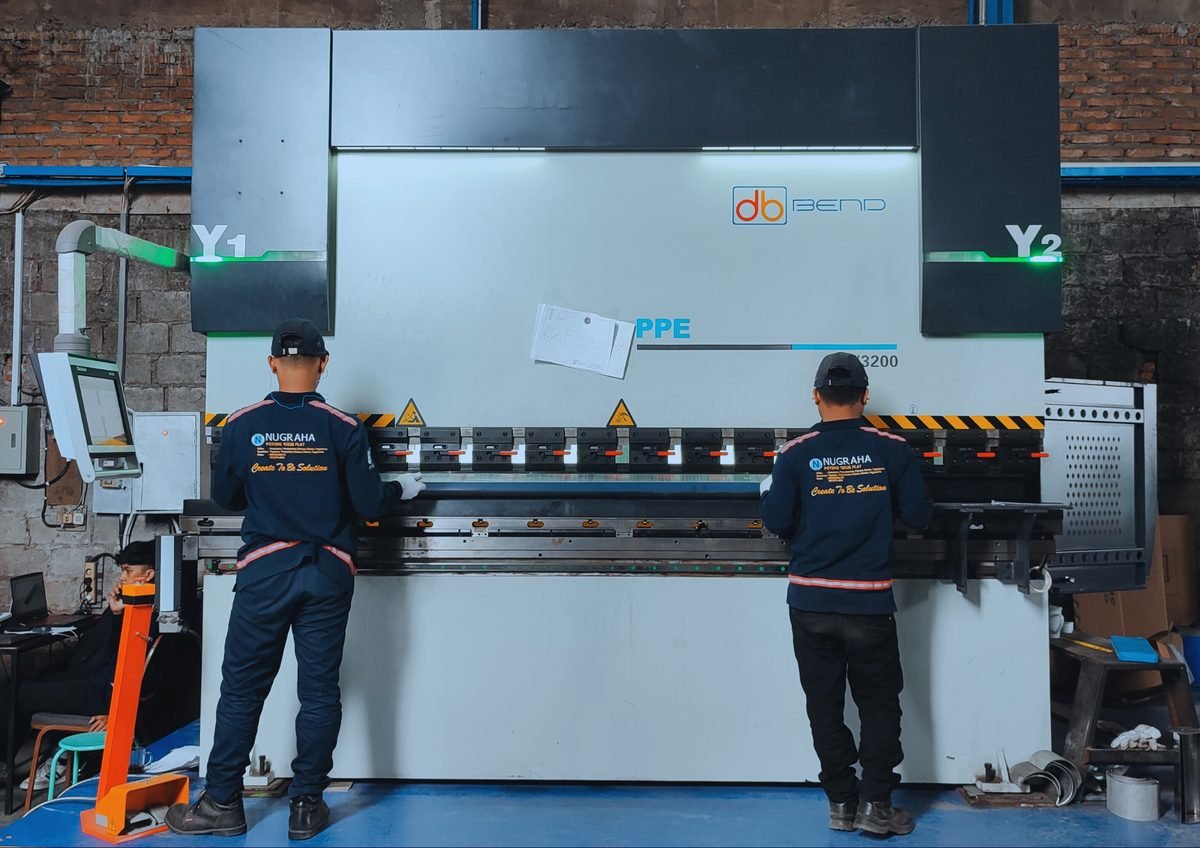
Anda setel tekuk di 90 derajat, plat ditekan, lalu dilepas. Hasilnya keluar 87 derajat. Komponen tidak masuk ke bracket karena sudutnya meleset tiga derajat. Ini bukan kesalahan operator, ini efek yang dikenal sebagai springback.
Kalau Anda pernah mengalaminya, kemungkinan besar yang terpikir adalah mesinnya bermasalah. Padahal springback adalah fenomena fisika metal yang berlaku untuk semua material. Yang bisa kita lakukan bukan menghilangkan, tapi memprediksi dan mengendalikannya. Artikel ini membahas mekanismenya dan teknik yang kami pakai di workshop kami.
1. Apa yang sebenarnya terjadi saat plat ditekuk
Supaya jelas, begini mekanismenya. Saat plat ditekuk, ada dua gaya yang bekerja bersamaan pada material.
Bagian luar mengalami tegangan tarik
Bagian luar yang melengkung menerima gaya tarik, sehingga seratnya cenderung memanjang.
Bagian dalam mengalami tekanan
Bagian dalam yang mengalami kompresi menerima gaya tekan, sehingga cenderung menebal.
Ketika gaya dilepas, material kembali
Metal punya sifat elastis. Begitu gaya tekuk dilepas, material cenderung kembali ke kondisi semula. Akibatnya sudut akhir meleset dari yang Anda setel, dan material yang lebih kaku akan meleset lebih jauh.
Kalau ragu soal sudut yang akan keluar, sampaikan toleransinya sejak awal. Kami cek kelayakannya sebelum ada biaya produksi.
2. Faktor yang menentukan besar kecilnya springback
Empat variabel ini yang paling menentukan. Keduanya saling berkaitan, jadi tidak bisa dilihat terpisah.
Kekuatan yield material
Semakin tinggi yield strength sebuah material, semakin besar springback. Material yang terlalu lunak juga tidak ideal karena bentuknya tidak stabil. Karena itu ada rentang sweet spot untuk setiap jenis baja, dan inilah alasan memilih grade yang salah bisa jadi mahal di akhir proyek.
Makin tebal plat, makin besar springback. Pilihan material juga menentukan, dan angka kapasitasnya bisa Anda lihat di daftar kapasitas per material.
Ketebalan plat
Makin tebal plat, makin besar springback. Plat 6 mm memerlukan kompresi lebih banyak dibandingkan plat 2 mm untuk menghasilkan sudut akhir yang sama. Karena itu ketebalan yang tertera di tabel kapasitas juga menjadi patokan saat menghitung kompresi yang perlu diset. Untuk panduan pemilihan material, baca panduan memilih material plat logam kami.
Kombinasi sudut kecil dengan radius kecil adalah kombinasi yang paling berisiko untuk proyek presisi. Kalau proyek Anda seperti ini, sebaiknya langsung konsultasi ke tim kami sebelum order.
Radius tekuk
Radius yang lebih kecil membuat distribusi tegangan menjadi tidak merata, sehingga springback lebih sulit diprediksi. Shape komponen yang Anda sendiri tentukan juga berpengaruh, jadi aturan paling aman adalah konsultasikan gambar sebelum order. Hubungi tim kami untuk pengecekan cepat. Radius yang lebih besar dan sesuai rekomendasi pabrikan tooling jauh lebih stabil. Kombinasi sudut kecil dengan radius kecil adalah kombinasi yang paling berisiko.
Penempatan back gauge
Plat yang tidak duduk rata di back gauge akan teregang tidak simetris, yang berarti springback juga tidak simetris. Ini salah satu alasan utama kami selalu minta gambar sebelum order, supaya back gauge bisa disetel sesuai bentuk komponen Anda. Panduan pengiriman file ada di artikel format CAD. CNC press brake dengan back gauge presisi jauh lebih konsisten dibanding tekukan manual.akis dari catatan technical ada di halaman spesifikasi mesin kami.
3. Tabel perkiraan besar springback
Angka di bawah ini adalah ranges umum berdasarkan pengalaman workshop, bukan spesifikasi pabrikan. Gunanya sebagai acuan awal saat menentukan kompresi tambahan yang perlu diset di mesin.
| Material | Ketebalan | Perkiraan meleset | Catatan |
|---|---|---|---|
| Mild Steel | 2 mm | 0,5 - 1,5 derajat | Paling stabil, titik awal yang baik |
| Mild Steel | 6 mm | 1,5 - 3 derajat | Perlu kompresi lebih besar |
| Stainless 304 | 2 mm | 1 - 2,5 derajat | lebih keras dari mild steel |
| Stainless 316 | 3 mm | 2 - 4 derajat | Paling besar di kelompok stainless |
| Aluminium | 3 mm | 1 - 2 derajat | Cenderung mengikuti bentuk setelah tekuk |
Untuk material di luar daftar ini, kirimkan grade dan ketebalannya. Kami cek kelayakannya sebelum produksi dimulai. Panduan lengkap memilih material ada di artikel panduan material, dan profil workshop kami ada di halaman tentang kami.
4. Cara praktis mengendalikan springback
Ada beberapa teknik yang bisa dipakai. Kadang perlu kombinasi lebih dari satu supaya hasilnya konsisten.
Kompensasi over-bend
Untuk project dengan toleransi yang ketat, strategi ini bisa dikombinasikan dengan CNC press brake seperti yang kami pakai di layanan bending.
Tekuk sedikit sedikit lebih lewat dari target, lalu andalkan material untuk kembali sedikit. Inilah yang dilakukan CNC press brake modern secara otomatis. Untuk material dengan springback besar, kompensasi ini sering sudah cukup.
Strain hardening
Tekuk beberapa kali pada area yang sama supaya material terkunci pada bentuk akhir. Cara ini jarang dipakai untuk produksi massal karena menambah waktu, tapi berguna untuk prototipe yang harus benar-benar presisi.
- Ideal untuk komponen tunggal yang butuh akurasi ekstra
- Menambah satu sampai dua kali siklus tekuk pada area yang sama
- Material terkunci pada bentuk akhir setelah siklus terakhir
Perhatikan back gauge dengan teliti
- Pastikan plat duduk rata dan tidak bergeser saat penetrasi
- Back gauge yang longgar menghasilkan sudut yang tidak konsisten
- Untuk material tebal, gunakan backing plate agar plat tidak berdeformasi
Sertifikat dari supplier membantu kami memprediksi sifat springback lebih akurat. Untuk stainless steel, contoh penerapannya bisa Anda lihat di galeri portofolio kami.
Minta sertifikat material
- Sertifikat dari supplier membantu kami memprediksi sifat springback
- Batch yang berbeda bisa punya sifat sedikit berbeda walau jenisnya sama
- Kalau karakter komponen ini penting, sebaiknya satu order satu batch
5. Kapan CNC press brake perlu dipakai
Semua kebutuhan bisa kami kerjakan karena kami punya tiga unit press brake dengan panjang kerja 3200 mm. Rincian tiap unit dan kapasitasnya ada di halaman spesifikasi mesin. Tapi ada kondisi di mana CNC jauh lebih tepat.
Bracket yang harus berpasangan dengan komponen lain
Kalau komponen Anda harus masuk ke slot atau dudukan yang sudah jadi, selisih sudut dua derajat sudah cukup untuk membuat semuanya tidak bisa dirakit. Di sinilah kompensasi terprogram menjadi nilai tersendiri.
Produksi batch besar dengan toleransi ketat
Untuk jumlah besar, yang paling penting bukan hanya batch pertama, tapi batch terakhir. CNC press brake membuat hasil yang sama berulang kali, karena posisi tekuk dikunci secara numerik.
Multi-bend dalam satu setup menghemat waktu dan mengurangi kemungkinan material bergeser antar tekukan. Ini tidak bisa dicapai dengan tekukan manual satu per satu, sehingga untuk proyek bertahap, layanan potong dan tekuk terpadu lebih hemat/biaya.
Desain dengan banyak tekuk dalam satu lembar
Multi-bend dalam satu setup menghemat waktu dan mengurangi kemungkinan material bergeser antar tekukan. Ini tidak bisa dicapai dengan tekukan manual satu per satu.
Layanan bending kami mencakup tiga unit mesin dengan kapasitas yang bisa Anda lihat di halaman spesifikasi. Untuk contoh hasil tearing yang sudah selesai, lihat galeri portofolio kami.
Beberapa hal ini bisa memudahkan kami memberikan hasil yang lebih dapat diandalkan, dan juga menghemat waktu bolak-balik saat order.
6. Langkah yang bisa Anda lakukan sebelum order
Beberapa hal ini bisa memudahkan kami memberikan hasil yang lebih dapat diandalkan.
- Sebutkan toleransi sudut di gambar teknik, bukan hanya toleransi dimensi datar
- Sebutkan material dan grade secara spesifik, jangan hanya tulis stainless
- Tentukan radius tekuk di gambar, bukan menyuruh kami menebak
- Sebutkan toleransifon bila komponen ini bagian dari rakitan yang lebih besar
- Kirimkan gambar rakitan bila komponen ini bagian dari rakitan yang lebih besar
Untuk soal format file yang perlu dikirim, ada panduan format file CAD yang bisa Anda baca dulu. Delapan keunggulan workshop kami juga menjelaskan kenapa proses QC kami bisa diandalkan: 6 keunggulan jasa laser cutting di Jogja. Dan kalau masih ada pertanyaan umum soal material atau proses, cek halaman FAQ kami.
Kesimpulan
Springback adalah fenomena fisika yang tidak bisa dihilangkan sepenuhnya. Yang bisa dilakukan adalah memprediksi dan mengendalikannya. Material yang tepat, radius yang sesuai, back gauge yang presisi, dan mesin yang bisa mengompensasi adalah kunci hasilnya.
Sedang merancang komponen yang harus tekuk presisi? Konsultasikan gambarnya ke tim kami sebelum masuk produksi. Kirimkan saja lewat halaman kontak, dan kami bantu tentukan parameter tekuk yang paling stabil untuk material pilihan Anda. Proses potong dan tekuk bisa dikerjakan sekaligus dalam satu order, jadi Anda tidak perlu berpindah vendor di tengah proyek.
Pertanyaan Umum (FAQ)
Apa itu springback dan kenapa selalu terjadi?
Ketika plat ditekuk, bagian luar material mengalami tegangan tarik sementara bagian dalam mengalami tekanan. Setelah gaya tekuk dilepas, logam cenderung kembali ke bentuk semula, dan itulah yang membuat sudut akhir meleset dari yang Anda setel. Ini berlaku untuk semua material logam, bukan tanda mesin yang rusak.
Material mana yang paling besar springback?
Semakin tinggi yield strength material, semakin besar springback. Stainless steel cenderung lebih besar dibanding mild steel pada kondisi pembengkokan yang sama. Karena itu material yang sama bisa menghasilkan sudut berbeda antar batch, walau grade sama.
Apakah radius tekuk memengaruhi springback?
Ya, dan cukup signifikan. Radius yang lebih kecil membuat distribusi tegangan menjadi tidak merata, sehingga hasil springback sulit diprediksi. Radius yang lebih besar dan sesuai rekomendasi pabrikan tooling jauh lebih stabil.
Bisa kompensasi springback di mesin?
Bisa. CNC press brake modern mengompensasi over-bend secara programable, sehingga sudut yang dihasilkan konsisten antar batch. Untuk order yang butuh sudut presisi tinggi, kami sarankan CNC press brake. Ketahui kapasitas tiap unit di halaman spesifikasi kami.
Kenapa hasil tekuk batch pertama dan kedua bisa berbeda?
Ada beberapa penyebab: wear and tear pada tooling, perubahan posisi back gauge, dan variasi kecil pada material itu sendiri antar batch. Karena itu kami memeriksa hasil tekuk secara berkala, dan untuk repeat order kami merujuk pada spesifikasi batch sebelumnya.
Bagaimana kalau sudutnya harus benar-benar presisi?
Sampaikan kebutuhan toleransi sudut sejak awal. Kami akan menyarankan CNC press brake dan mencatat hasil inspeksi setiap batch supaya referensinya jelas. Untuk bracket yang harus berpasangan dengan komponen lain, ini penting supaya tidak terjadi cacat saat perakitan.
Apakah springback bisa dihilangkan sepenuhnya?
Tidak bisa dihilangkan sepenuhnya karena merupakan sifat material. Yang bisa dilakukan adalah memprediksi dan mengendalikannya sehingga hasilnya konsisten dan sesuai toleransi yang disepakati sebelum produksi dimulai.
Apakah bracket hasil tekuk bisa langsung dipakai setelah diterima?
Bisa untuk mayoritas komponen. Pinggiran hasil fiber laser sudah bersih sehingga siap dilas atau dipasang. Untuk proyek yang membutuhkan tampilan kosmetik tertentu, finishing bisa kami rekomendasikan.
Tim lasercuttingjogja.com
Tim teknis lasercuttingjogja.com, unit bisnis PT. Nugraha Potong Tekuk Plat di Kalasan, Sleman, Yogyakarta. Menulis dari pengalaman Workshop, bukan dari teori.
Punya proyek yang mirip?
Kirimkan file desain atau sketsa rough. Kami cek kelayakannya dan beri estimasi sebelum Anda memutuskan.

